Techniken der vorausschauenden Instandhaltung: Die 6 Methoden im Überblick
Vorausschauende Instandhaltung ist keine einzelne Technologie, sondern ein Set von Zustandsüberwachungstechniken, die jeweils darauf ausgelegt sind, unterschiedliche Ausfallarten zu erkennen. Dieser Leitfaden erläutert die sechs gängigsten Methoden, was jede einzelne erkennt und wie Sie entscheiden, welche für Ihre Anlagen am besten geeignet sind.
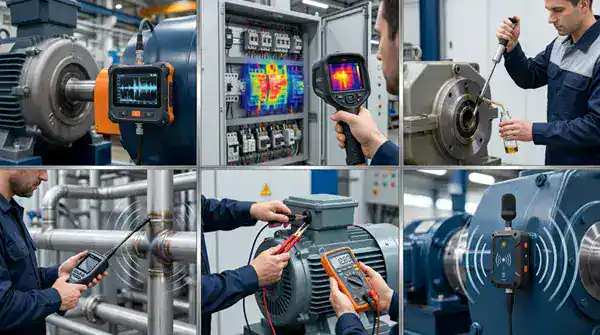
Die 6 Techniken im Überblick
Jede der folgenden Techniken erkennt eine andere physikalische Signatur eines sich entwickelnden Fehlers. Die meisten auf Zuverlässigkeit ausgerichteten Instandhaltungsprogramme verwenden mehr als eine Technik, da keine einzelne Methode alle Fehlermodi erfasst.
| Technik | Was es misst | Am besten geeignet, |
|---|---|---|
| Die Schwingungsanalyse | Frequenz und Amplitude der mechanischen Bewegung | Rotierende Maschinen: Lager, Zahnräder, Pumpen, Motoren, Ventilatoren |
| Infrarot-Thermografie | Oberflächenwärmemuster | Elektrische Anschlüsse, Schaltschränke, Transformatoren, Motoren, Isolierung |
| Ölanalyse | Verschleißpartikel, Verunreinigungen und chemische Zersetzung im Schmierstoff | Getriebe, Hydraulik, Motoren, große rotierende Maschinen |
| Ultraschalluntersuchung | Hochfrequenter Schall außerhalb des menschlichen Hörbereichs | Leckagen, Lagerschmierung, elektrische Lichtbögen |
| Analyse der Motorschaltung | Elektrischer Widerstand, Impedanz und Wicklungssignaturen | Elektromotoren, Generatoren, Transformatoren |
| Überwachung der Schallemission | Klangcharakteristik ändert sich während des Betriebs | Lager, Zahnräder, strukturelle Integrität, Leckagen |
1. Schwingungsanalyse
Jede rotierende Maschine erzeugt Schwingungen, die von ihrer Geometrie – Lagern, Zahnrädern und Wellendrehzahl – abhängen. Die Schwingungsanalyse misst diese Schwingungen und verfolgt ihre Veränderung im Zeitverlauf. Eine intakte Maschine erzeugt ein vorhersehbares, schwaches Schwingungsmuster; ein sich entwickelnder Defekt – eine Unwucht der Welle, eine falsch ausgerichtete Kupplung, ein verschlissenes Lager – zeigt sich durch eine deutliche Veränderung dieses Schwingungsmusters, lange bevor er hörbar oder sichtbar ist.
In der Praxis erfasst ein Techniker oder Analyst zunächst einen Gesamtwert als Schnellprüfung und analysiert anschließend die detaillierten Frequenzdaten nur für Anlagen, die als problematisch eingestuft werden. So lässt sich feststellen, ob es sich um Unwucht, Fehlausrichtung oder einen spezifischen Lagerdefekt handelt. Für diese Methode müssen Sie die Analyse nicht selbst durchführen: Die meisten Programme nutzen einen Datensammler oder einen internen/externen Analysten für die technische Interpretation. Das Wartungsteam benötigt lediglich das Ergebnis und die Schweregradbewertung, um die nächsten Schritte festzulegen.
Schwingungsanalysen sind besonders wertvoll bei Anlagen mit rotierenden Bauteilen, bei denen ein Ausfall gravierende Folgen haben kann – denn der Nutzen kann erheblich sein. In einem dokumentierten Fall ermöglichte die frühzeitige Erkennung eines verschlissenen Industriegetriebes eine Reparatur für ca. 5,000 €, wodurch ein Ausfall mit Kosten von rund 27,000 € vermieden wurde. Bei einer Windkraftanlage führte die frühzeitige Erkennung eines Lagerschadens zu einem Lageraustausch für 5,000 € anstelle eines Getriebeaustauschs für ca. 250,000 €.
Ein wichtiger Hinweis für jedes Schwingungsüberwachungsprogramm: Lagerermüdung allein ist für weniger als 3 % aller Lagerausfälle im Betrieb verantwortlich. Die meisten Lagerausfälle lassen sich auf Verunreinigungen, mangelhafte Schmierung, Fehlausrichtung oder unsachgemäße Montage zurückführen – genau solche Probleme, die durch Schwingungsüberwachung in Kombination mit Ölanalysen frühzeitig erkannt werden sollen.
2. Infrarot-Thermografie
Die Infrarot-Thermografie nutzt eine Wärmebildkamera, um Wärmeanomalien berührungslos zu erkennen. Viele elektrische und mechanische Probleme können vor einem Ausfall übermäßige Wärme erzeugen – eine lose Verbindung baut Widerstand auf und erwärmt sich, ein defektes Lager erzeugt Reibungswärme, ein überlasteter Leistungsschalter wird heißer als seine Nachbarn im selben Verteilerkasten. Eine Wärmebildkamera macht diese Temperaturunterschiede sichtbar, lange bevor sie mit bloßem Auge oder durch Berührung erkennbar sind.
Es findet Anwendung in Schaltschränken, Transformatoren, Motoren, Kompressoren und HLK-Anlagen und ist besonders effektiv beim Aufspüren von überhitzten Verbindungen, unzureichender Isolierung und losen Anschlüssen – Fehlerarten, die bei einer normalen Sichtprüfung sonst nicht erkennbar sind. Da es berührungslos arbeitet, kann es an unter Spannung stehenden Geräten durchgeführt werden, ohne diese abzuschalten. Dies ist einer der Gründe, warum es sowohl in Programmen zur elektrischen Sicherheitsprüfung als auch in Wartungsprogrammen zum Standard gehört.
Bei elektrischen Anlagen mit hohem Risiko erfolgt die Inspektion üblicherweise jährlich oder halbjährlich, wobei kontinuierliche Wärmesensoren den kritischsten und am schwierigsten vom Netz zu nehmenden Anlagen vorbehalten sind.
3. Ölanalyse
Schmieröl steht in direktem Kontakt mit nahezu allen beweglichen Teilen in Getrieben, Motoren oder Hydrauliksystemen – dadurch nimmt es Verschleißerscheinungen auf, bevor diese anderswo sichtbar werden. Die Ölanalyse untersucht eine Probe auf Verschleißmetallpartikel (mittels Spektroskopie), Verunreinigungen (Schmutz, Wasser oder Prozessflüssigkeit), Viskosität (ob das Öl die beschichteten Oberflächen noch schützen kann) und Oxidation (ob das Öl selbst sich zersetzt).
Ein steigender Anteil eines bestimmten Verschleißmetalls – beispielsweise Eisen, Kupfer oder Chrom – kann darauf hinweisen, welches Bauteil verschleißt, bevor es ausfällt, da verschiedene Metalle unterschiedlichen Teilen zugeordnet sind. Wasserverunreinigungen sind eine Hauptursache für beschleunigten Lagerausfall und Korrosion und bleiben oft ohne Laboranalyse unsichtbar. Da sich diese Trends schleichend entwickeln, ist eine regelmäßige Ölanalyse mit festgelegten Probenahmeintervallen sinnvoller als eine einmalige Prüfung.
Diese Technik lässt sich ideal mit der Schwingungsanalyse an denselben Geräten kombinieren: Schwingungsanalysen neigen dazu, mechanische Defekte frühzeitig zu erkennen, während Ölanalysen oft besser geeignet sind, die eigentliche Ursache – Verunreinigungen oder Schmierstoffversagen – aufzudecken, die überhaupt erst zu dem mechanischen Defekt führt.
4. Ultraschalluntersuchung
Ultraschallgeräte erfassen Töne im Frequenzbereich von 20 kHz bis 100 kHz, weit oberhalb des menschlichen Hörvermögens. Hier erzeugen sich entwickelnde mechanische und elektrische Probleme charakteristische Signale, lange bevor sie hörbar werden. Ultraschallprüfungen erfolgen in zwei Modi: Im Luft-/Scan-Modus werden Druckluft- und Gaslecks sowie elektrische Lichtbögen oder Kriechströme aus sicherer Entfernung aufgespürt. Im Kontakt-/Körperschall-Modus wird der Zustand eines Lagers mithilfe einer an das Gehäuse gehaltenen Sonde geprüft.
Der Zustand eines Lagers weist in jeder Phase ein charakteristisches Ultraschallsignal auf: Ein gesundes, ausreichend geschmiertes Lager erzeugt ein leises, gleichmäßiges Surren; ein unzureichend geschmiertes Lager erzeugt ein intensives Kratzgeräusch, da die Metall-auf-Metall-Reibung zunimmt; ein beschädigtes Lager erzeugt intermittierende Knall- oder Reibegeräusche mit sichtbar unregelmäßigen Wellenformen. Diese Abfolge macht die Ultraschallprüfung zu einer der direktesten Methoden, um ein Schmierproblem zu erkennen, bevor es zu einem Lagerausfall kommt – und Schmierprobleme sind, wie bereits erwähnt, eine der Hauptursachen für Lagerausfälle.
Die Ultraschall-Lecksuche ist auch eine der Anwendungen dieser Technik, bei denen sich die Investition schnell amortisiert: Druckluftlecks stellen einen kontinuierlichen, unsichtbaren Energieaufwand dar, und die Ultraschallprüfung findet sie direkt, selbst in lauten Produktionsumgebungen, wo das Leck selbst mit dem Ohr nicht hörbar ist.
5. Motorstromkreisanalyse (MCA)
Die Motorstromkreisanalyse ist eine spannungslose elektrische Prüfung, die typischerweise nur wenige Minuten dauert. Dabei wird ein Niederspannungssignal durch den Motor gesendet und die Reaktion des Stromkreises gemessen. Geprüft wird der gesamte Stromkreis – Wicklungen, Anschlüsse und Verkabelung zwischen Prüfpunkt und Motor – und liefert so ein wesentlich umfassenderes Bild des Motorzustands als eine einfache Durchgangsprüfung.
Der Grund dafür, dass es neben (und nicht anstelle von) einfacheren Prüfungen wie der Megohmmeterprüfung eingesetzt wird: Ein Megohmmeter misst lediglich den Isolationswiderstand gegen Erde und erfasst daher nur Erdschlüsse. Ein erheblicher Anteil von Motorwicklungsfehlern beginnt als interne Windungs- oder Phasenfehler, die keinen Erdschluss verursachen – und ein Megohmmeter allein kann diese erst in einem fortgeschrittenen Stadium erkennen. Die umfassendere Messtechnik des MCA erfasst diese internen Wicklungsfehler sowie Rotorprobleme, offene Verbindungen und Verunreinigungen deutlich früher im Fehlerverlauf.
Da die MCA-Methode schnell und zerstörungsfrei ist, eignet sie sich für drei verschiedene Anwendungsbereiche eines Wartungsprogramms: Inbetriebnahmetests an neuen oder überholten Motoren, Fehlersuche bei leistungsschwachen Motoren und – der prädiktive Anwendungsfall – regelmäßige Trendanalysen an kritischen Motoren, um Verschleißerscheinungen vor einem ungeplanten Ausfall zu erkennen.
6. Überwachung der akustischen Emissionen
Die akustische Emissionsüberwachung nutzt Mikrofone oder spezielle Sensoren, um die Geräuschsignatur von Betriebsanlagen zu erfassen und einen Referenzwert für den „normalen“ Klang zu ermitteln. Sobald dieser Referenzwert existiert, erkennt das System Abweichungen – wie ein neues Klappern, eine Tonhöhenänderung oder ein sporadisches Knacken –, die auf ein sich anbahnendes Problem hinweisen.
Es dient der Erkennung von Lager- und Getriebeverschleiß, Fehlausrichtung, Überhitzung, Verstopfungen, Rissen, Leckagen und bestimmten elektrischen Fehlern und zählt damit zu den vielseitigsten Prüfverfahren. Es überschneidet sich konzeptionell mit der Ultraschallprüfung – beide basieren auf Schall –, doch bezieht sich die akustische Emissionsüberwachung häufiger auf die kontinuierliche, sensorgestützte Basisüberwachung über einen breiteren Frequenzbereich, während die Ultraschallprüfung eher eine gezielte, von Technikern durchgeführte Inspektion an bestimmten Punkten ist. In der Praxis nutzen viele Programme beide Verfahren: die kontinuierliche akustische Überwachung, um Veränderungen zu erkennen, und eine gezielte Ultraschall- oder Vibrationsprüfung, um diese zu bestätigen.
Wie Sie die richtigen Techniken auswählen
Die meisten Anlagen benötigen nicht alle sechs Verfahren für jede einzelne Anlage – das ist teuer und erzeugt mehr Daten, als verarbeitet werden können. Praktischer ist es, das Verfahren auf den jeweiligen Fehlermodus abzustimmen, den man erkennen möchte, und mit den Anlagen mit den größten potenziellen Folgen zu beginnen.
- Rotierende Maschinen mit Lagern, Zahnrädern oder Wellen — Beginnen Sie mit einer Schwingungsanalyse und ergänzen Sie diese um eine Ölanalyse, wenn es sich um ein zahnradgetriebenes System handelt oder ein großes Schmierstoffreservoir vorhanden ist.
- Elektrische Verteilung, Schalttafeln und Anschlüsse — Die Infrarot-Thermografie ist die standardmäßige erste Methode; sie ist berührungslos und kann ohne Stromausfall durchgeführt werden.
- Elektromotoren, insbesondere kritische oder schwer austauschbare — Analyse der Motorschaltung, idealerweise zusammen mit einer Schwingungsanalyse, wenn der Motor auch rotierende Maschinen antreibt.
- Druckluft-, Gas- oder Dampfsysteme — Ultraschallprüfungen, insbesondere zur Lecksuche, bieten in der Regel die schnellste Amortisation aller hier aufgeführten Techniken.
- Anlagen, bei denen Sie eine durchgängige Überwachungsebene für verschiedene Fehlertypen benötigen. — Überwachung der akustischen Emission, die oft zusätzlich zu einer der oben genannten gezielteren Techniken eingesetzt wird, anstatt allein verwendet zu werden.
Welche Methoden Sie auch wählen, die Technologie ist nur dann wertvoll, wenn die Ergebnisse zu einer Handlung führen – sei es ein geplanter Arbeitsauftrag, eine sofortige Reparatur, eine weitere Inspektion oder die fortlaufende Überwachung. Ein dokumentierter Zustand ohne Folgemaßnahmen ist lediglich eine Information, keine Instandhaltung.
COHO Expo bei der eWorkOrders passt. eWorkOrders Das System führt selbst keine Schwingungsanalyse, Thermografie, Ölanalyse, Ultraschallprüfung, Motorstromkreisanalyse oder akustische Überwachung durch – dafür sind Spezialinstrumente und geschulte Techniker erforderlich. Das CMMS wandelt die Ergebnisse dieser Verfahren in einen nachverfolgbaren Arbeitsauftrag um, erfasst den Messwert im Zusammenhang mit der Anlagenhistorie und liefert Ihnen die Ausfall- und Kostendaten, die Sie benötigen, um die Wirtschaftlichkeit des Programms nachzuweisen. Weitere Informationen finden Sie in unserer [Website/Dokumentation/etc.]. Leitfaden zur Rentabilität der vorausschauenden Wartung wie man diesen Business Case erstellt.
Zustandsüberwachungsergebnisse in nachverfolgbare Arbeit umwandeln
Welche Methode auch immer ein Problem aufdeckt, eWorkOrders Bietet Ihrem Team eine zentrale Plattform, um aus den festgestellten Mängeln Arbeitsaufträge zu erstellen, die Reparatur zu verfolgen und die Anlagenhistorie aufzubauen, die den Erfolg Ihres vorausschauenden Wartungsprogramms belegt. Bewertet mit 4.9 Sternen auf Capterra und G2. Über 30 Jahre Erfahrung in der Unterstützung von Wartungsteams.
Häufig gestellte Fragen
Welche Methode der vorausschauenden Instandhaltung ist am gebräuchlichsten?
Schwingungsanalyse und Infrarot-Thermografie sind die beiden am weitesten verbreiteten Verfahren, vor allem weil sie auf ein breites Spektrum von Anlagen anwendbar sind (rotierende Maschinen bzw. elektrische Systeme) und keine Außerbetriebnahme der Anlagen zur Inspektion erfordern.
Benötige ich mehr als eine Methode zur vorausschauenden Wartung?
In der Regel ja, bei einem umfassenden Programm. Jede Technik ist darauf ausgelegt, unterschiedliche Fehlermuster zu erkennen – Vibrationsmessungen decken mechanische Defekte auf, Thermografie erkennt wärmebedingte elektrische und mechanische Probleme, und Ölanalysen decken Schmier- und Verschmutzungsprobleme auf. Die meisten Zuverlässigkeitsprogramme kombinieren zwei oder drei Techniken für ihre kritischsten Anlagen, anstatt sich auf eine einzige zu verlassen.
Welche Methode der vorausschauenden Instandhaltung amortisiert sich am schnellsten?
Die Ultraschall-Lecksuche in Druckluft- und Gassystemen bietet in der Regel eine der schnellsten und direktesten Amortisationsleistungen, da Leckagen einen kontinuierlichen, quantifizierbaren Energieaufwand darstellen, der in einer lauten Produktionsumgebung sonst unsichtbar bleibt.
Kann ein CMMS diese vorausschauenden Wartungstechniken durchführen?
Nein. Schwingungsanalyse, Thermografie, Ölanalyse, Ultraschallprüfung, Motorstromkreisanalyse und Schallemissionsüberwachung werden mit Spezialinstrumenten durchgeführt, häufig von geschulten Technikern oder externen Dienstleistern. Ein CMMS wie eWorkOrders Verwaltet, was mit dem Befund geschieht – die Erstellung und Verfolgung des daraus resultierenden Arbeitsauftrags und die Pflege der Zustandshistorie des Assets – nicht die Zustandsüberwachung selbst.
Wie häufig sollten vorausschauende Wartungsinspektionen durchgeführt werden?
Es hängt von der angewandten Methode und der Kritikalität des Anlagenteils ab. Infrarot-Thermografie an elektrischen Anlagen wird häufig jährlich oder halbjährlich durchgeführt, während Schwingungs- und Ölanalysen an kritischen rotierenden Anlagen oft monatlich oder kontinuierlich erfolgen. Das richtige Intervall hängt davon ab, wie schnell der jeweilige Fehlermodus, auf den Sie achten, fortschreitet.
Quellen
2. Dienstleistungen im Bereich fortschrittlicher Technologien – Thermografieprüfung & Infrarot-Elektroinspektionen ·
3. Advanced Technology Services — Was ist Ölanalyse für die vorausschauende Wartung? ·
4. Anlagenbau – Einsatz von Ultraschall in der vorausschauenden Instandhaltung (Lagergeräuschsignaturen, Daten aus einer Umfrage zur Anwendung von PdM) ·
5. ALL-TEST Pro – Motorstromkreisanalyse: Motorprüfung mit MCA-Werkzeugen ·
6. NI (National Instruments) – Was ist akustisches Monitoring? Zustandsüberwachung
Umfang: Dies ist ein allgemeiner Leitfaden. Die hier beschriebenen Techniken der vorausschauenden Instandhaltung sollten von entsprechend geschultem Personal unter Verwendung kalibrierter Instrumente durchgeführt werden.


