OEE-Software: Wie Sie die Gesamtanlageneffektivität verfolgen und verbessern können
OEE-Software misst, wie viel Ihrer geplanten Produktionszeit tatsächlich bei voller Geschwindigkeit fehlerfreie Teile produziert. Sie wandelt Verfügbarkeit, Leistung und Qualität in eine einzige Kennzahl um – und, noch nützlicher, in eine Rangliste der Verluste, die Ihren Durchsatz am stärksten beeinträchtigen.
Was ist OEE-Software?
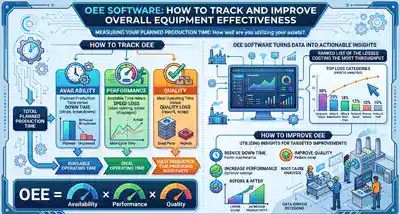
OEE-Software ist ein System, das Produktionsdaten von Anlagen erfasst und die Gesamtanlageneffektivität (OEE) berechnet – den Anteil der geplanten Produktionszeit, der tatsächlich produktiv genutzt wird. Dabei werden drei Faktoren berücksichtigt: Verfügbarkeit, Leistung und Qualität. Die Software identifiziert die Faktoren, die den Durchsatz mindern, sodass die Teams die größten Fehlerquellen zuerst beheben können.
Die Kennzahl selbst existierte bereits Jahrzehnte vor der Software. Die Gesamtanlageneffektivität (OEE) ist ein Produkt der Total Productive Maintenance (TPM), einer Fertigungsdisziplin, die in Japan von [Name des Ingenieurs/der Ingenieurin] entwickelt wurde. Seiichi Nakajima (1919–2015), dessen Einführung in die Total Productive Maintenance Die englische Übersetzung erschien 1988. Geändert hat sich die Datenerfassung. Die manuelle Berechnung der Gesamtanlageneffektivität (OEE) anhand von Schichtprotokollen und Ausschussbelegen ist langsam und fehleranfällig. Software automatisiert die Erfassung.
Was OEE-Software tatsächlich leistet
- Erfasst den Maschinenzustand: laufend, gestoppt, Leerlauf, Umschaltung – mit Zeitstempeln von SPSen, Sensoren, Zählern oder Bedienereingaben.
- Zählt die Produktion: Die Gesamtstückzahl und die Gutstückzahl werden so ermittelt, dass Ausschuss und Nacharbeit von der verkaufsfähigen Produktion getrennt werden.
- Klassifiziert Ausfallzeiten: Weist jedem Halt einen Grundcode zu, wodurch die Daten nicht nur beschreibend, sondern auch handlungsrelevant werden.
- Berechnet die drei Faktoren: Verfügbarkeit, Leistung und Qualität werden dann multipliziert, um die Gesamtanlageneffektivität (OEE) zu berechnen.
- Rangverluste: zeigt, welche Verlustkategorien die meiste Produktionszeit in Anspruch nehmen, aufgeschlüsselt nach Linie, Schicht, Produkt und Anlage.
- Trends im Laufe der Zeit: So können die Teams feststellen, ob eine Änderung des Wartungsplans, des Umstellungsverfahrens oder des Betriebsstandards tatsächlich funktioniert hat.
Bei der Gesamtanlageneffektivität (OEE) geht es nicht um die Punktzahl. Ein einzelner OEE-Prozentwert allein sagt wenig aus. Der Wert liegt in der Aufschlüsselung: Zu wissen, dass 14 % der geplanten Zeit durch ungeplante Stillstände, 9 % durch reduzierte Geschwindigkeit und 2 % durch Ausschuss verloren gingen, zeigt Ihnen, wo Sie den nächsten Wartungs-Euro investieren sollten.
Wie wird die Gesamtanlageneffektivität (OEE) berechnet? Die Formel und ein Rechenbeispiel
OEE = Verfügbarkeit × Leistung × Qualität. Jeder Faktor ist ein Verhältnis zwischen 0 und 1, und die drei werden miteinander multipliziert. Deshalb sinkt die Gesamtanlageneffektivität (OEE) schnell, wenn auch nur ein Faktor abweicht.
Die drei Faktoren
| Faktor | Formel | Was es erfasst |
|---|---|---|
| Verfügbarkeit | Laufzeit ÷ Geplante Produktionszeit | Zeitverluste durch Stillstände – Pannen, Umrüstungen, Materialengpässe |
| Leistung | (Ideale Zykluszeit × Gesamtzahl) ÷ Laufzeit | Geschwindigkeitsverlust beim Laufen – kurze Stopps und reduzierte Geschwindigkeit |
| Qualität | Gutanzahl ÷ Gesamtanzahl | Produktionsverluste durch Ausschuss und Nacharbeit |
Schlüsselbegriffe
- Geplante Produktionszeit: Schichtlänge abzüglich geplanter Pausen – das Zeitfenster, in dem die Produktion stattfinden soll.
- Laufzeit: Geplante Produktionszeit abzüglich aller geplanten und ungeplanten Stillstandszeiten.
- Ideale Zykluszeit: den schnellsten Zyklus, den das Gerät unter optimalen Bedingungen erreichen kann.
- Komplette Anzahl: Alle produzierten Teile, gute wie fehlerhafte.
- Gute Zählung: Gesamtzahl abzüglich Ausschuss – Teile, die ohne Nachbearbeitung den Spezifikationen entsprachen.
Beispielrechnung: Eine Schicht
Eine 8-Stunden-Schicht mit einer geplanten 30-minütigen Pause. Während der Schicht gibt es eine 20-minütige Unterbrechung und einen 27-minütigen Umrüstvorgang. Die ideale Zykluszeit beträgt 1.0 Sekunde pro Teil. Die Linie produziert 19,271 Teile, von denen 423 Ausschuss sind.
- Geplante Produktionszeit = 480 − 30 = 450 Мinuten
- Laufzeit = 450 − 47 = 403 Мinuten
- Verfügbarkeit = 403 ÷ 450 = 89.6%
- Leistung = (1.0 s × 19,271) ÷ (403 × 60 s) = 79.7%
- Qualität = 18,848 ÷ 19,271 = 97.8%
- OEE = 0.896 × 0.797 × 0.978 = 69.8%
Lesen Sie die detaillierte Analyse, nicht die Überschrift. Die Verfügbarkeit ist mit 89.6 % gut. Der eigentliche Schwachpunkt liegt in der Leistung von 79.7 % – die Anlage lief zwar, aber deutlich unterhalb ihrer optimalen Leistung. Das deutet auf kleinere Stillstände, reduzierte Geschwindigkeit oder eine nie validierte optimale Zykluszeit hin. Hier auf höhere Verfügbarkeit zu setzen, wäre sinnlos.
Es gibt auch einen kürzeren Weg zum selben Ergebnis. Die einfache Rechnung, OEE = (Gutteilanzahl × Ideale Zykluszeit) ÷ Geplante ProduktionszeitDas ergibt 18,848 Sekunden ÷ 27,000 Sekunden = 69.8 %. Es stimmt mit der Langform überein, liefert aber keine detaillierte Aufschlüsselung, weshalb die Drei-Faktoren-Version diejenige ist, die sich für eine Automatisierung lohnt.
Was ist ein guter OEE-Wert?
Der vielzitierte Weltklasse-Benchmark für die diskrete Fertigung liegt bei 85 % OEE, bestehend aus 90 % Verfügbarkeit, 95 % Leistung und 99 % Qualität. Typische Hersteller erreichen Werte um die 60 %. Nur sehr wenige Werke erzielen dauerhaft 85 %.
| Metrisch | Weltklasse | Charakteristische |
|---|---|---|
| OEE | 85% | ~ 60% |
| Verfügbarkeit | 90% | Hängt vom Prozess ab |
| Leistung | 95% | Prozessabhängig |
| Qualität | 99% | Vergleichen Sie dies mit Ihrer eigenen Ausgangsbasis. |
Es lohnt sich, zwei unabhängige Bezugspunkte zu kennen. OEE.comDie Organisation, die die am weitesten verbreitete öffentliche Definition dieser Kennzahl verwendet, berichtet, dass die meisten Hersteller Werte um die 60 % erreichen und dass mehr Werke unter 45 % als über 85 % liegen. Unabhängig davon berichtet der Anbieter für Maschinenüberwachung… Evocon Die Studie analysierte mehr als 3,500 vernetzte Maschinen in über 50 Ländern im Zeitraum von Mai 2023 bis Juni 2024 und stellte fest, dass die meisten Organisationen einen Wert zwischen 55 und 60 % erreichten, während etwa 6 % einen Wert von 85 % oder besser erzielten – eine Zahl, die nach Einschätzung der Autoren eher bei 3 % liegt, wenn Berechnungsfehler ausgeschlossen werden.
Warum Sie nicht 85 % anstreben sollten
Die 85%-Marke hat ihren Ursprung in der japanischen Automobilindustrie der 1970er-Jahre. OEE.com selbst warnt davor, sich auf den absoluten Wert anstatt auf dessen Verbesserungsmöglichkeiten zu fixieren, und weist darauf hin, dass die Anwendung eines einheitlichen Ziels für unterschiedliche Prozesse im selben Werk kontraproduktiv ist. Eine Produktionslinie mit hoher Produktvielfalt und häufigen Umrüstungen wird niemals dieselbe Gesamtanlageneffektivität (OEE) erreichen wie eine kontinuierliche Produktionslinie für ein einziges Produkt. Der Versuch, beide auf dasselbe Ziel auszurichten, führt in der Regel zu einem von zwei Dingen: Manipulation der Prozesse oder zu einer demotivierten Belegschaft.
Sinnvoller ist es, eine eigene Basislinie zu erstellen, diese nach Produktlinie und Produkt zu segmentieren und die Entwicklung zu messen. Eine Steigerung der Gesamtanlageneffektivität (OEE) von 52 % auf 61 % innerhalb von zwei Quartalen ist ein aussagekräftiges Ergebnis. Eine OEE von 78 %, deren Berechnungsmethode unklar ist, hingegen nicht.
Vorsicht vor überhöhten Punktzahlen. Der häufigste Grund für eine Überbewertung der Gesamtanlageneffektivität (OEE) ist die Verkürzung der geplanten Produktionszeit – also das Herausrechnen von Umrüstungen, Besprechungen oder planmäßigen Wartungsarbeiten aus dem Nenner. Wenn Ihre OEE ohne betriebliche Änderungen sprunghaft angestiegen ist, sollten Sie die Definition der geplanten Produktionszeit überprüfen, bevor Sie sich freuen.
Die sechs größten Verluste, die OEE-Software identifizieren sollte
Die sechs größten Verluste stellen die Standardkategorisierung all dessen dar, was die Gesamtanlageneffektivität (OEE) verringert. Jeder dieser Verluste lässt sich einem der drei Faktoren zuordnen, wodurch aus einer Bewertung eine Arbeitsliste entsteht.
Verfügbarkeitsverluste
- 1. Geräteausfall. Störungen, Werkzeugausfälle und ungeplante Wartungsarbeiten. Hinzu kommen Materialunterbrechungen in vorgelagerten Anlagen und Verstopfungen in nachgelagerten Anlagen. Diese Verlustkategorie lässt sich durch ein Wartungsprogramm am besten beeinflussen.
- 2. Einrichtung und Justierung. Umrüstungen, größere Anpassungen und Werkzeugjustierungen, Reinigung, Aufwärmphase, geplante Wartung und Qualitätskontrollen. Diese werden üblicherweise mit SMED und Standardisierung der Umrüstungen angegangen, anstatt mit reiner Wartung.
Leistungsverluste
- 3. Leerlauf und kurze Stopps. Fehlzuführungen, Materialstaus, behinderter Produktfluss, falsche Einstellungen, falsch ausgerichtete oder blockierte Sensoren, Konstruktionsmängel an der Anlage und schnelle Reinigung. Einzeln betrachtet unbedeutend, stellen sie zusammengenommen den größten, in den meisten Werken unterschätzten Verlust dar – denn Stillstände unterhalb der Protokollierungsschwelle werden nie erfasst.
- 4. Reduzierte Geschwindigkeit. Verschmutzte oder verschlissene Ausrüstung, mangelhafte Schmierung, minderwertige Materialien, ungünstige Umgebungsbedingungen, mangelnde Erfahrung des Bedienpersonals sowie An- und Abfahrrampen. Viele dieser Faktoren sind Wartungsprobleme, weshalb Leistungsverluste nicht ausschließlich ein Produktionsproblem darstellen.
Qualitätsverluste
- 5. Prozessfehler. Falsche Geräteeinstellungen, Bedienungs- oder Handhabungsfehler sowie das Überschreiten des Chargenablaufs.
- 6. Geringerer Ertrag. Ausschuss, der zwischen Anlauf und stabiler Produktion entsteht – suboptimale Umrüstungen, falsche Einstellungen an einem neuen Teil, Aufwärmzyklen und Anlagen, die nach dem Anlauf naturgemäß Material verschwenden.
Bei der Schadenskategorie 1, Geräteausfall, hat die Instandhaltung direkten Einfluss und kann durch ein funktionierendes System verhindert werden. vorbeugendes WartungsprogrammKategorie 2 umfasst teilweise auch die Instandhaltung, da die geplante Instandhaltung zu den dort erfassten Stationsstopps gehört. Die verbleibenden vier Kategorien werden anhand von Produktionsdaten gemessen – Zyklusanzahl im Verhältnis zur idealen Zykluszeit und Ausschuss im Verhältnis zur Gesamtanzahl – und gehören zur Produktion, nicht zur Instandhaltung.
OEE vs. TEEP: Zwei unterschiedliche Fragen
OEE misst den Prozentsatz von geplant Tatsächlich produktive Produktionszeit. TEEP – Total Effective Equipment Performance – misst den Prozentsatz der Produktionszeit, die tatsächlich produktiv genutzt wird. alle Zeit, die tatsächlich produktiv ist. TEEP = OEE × Auslastung, wobei Auslastung = Geplante Produktionszeit ÷ Gesamtzeit.
Diese Unterscheidung ist relevant, wenn es um Kapazität statt um Effizienz geht. Ein Werk, das im Zweischichtbetrieb an fünf Tagen pro Woche arbeitet, hat von den 168 Wochenstunden 80 planmäßige Betriebsstunden – eine Auslastung von 47.6 %. Bei einer Gesamtanlageneffektivität (OEE) von 65 % beträgt der Gesamtanlageneffektivitätsgrad (TEEP) dieses Werks 30.9 %. Die Anlagen produzieren weniger als ein Drittel des Jahres unter Volllast einwandfreie Teile.
Diese Lücke wird mitunter als versteckte Fabrik bezeichnet. Bevor ein Kapitalantrag für eine neue Produktionslinie genehmigt wird, sollte man unbedingt die Kennzahl TEEP prüfen, da die Einführung einer zusätzlichen Schicht in der Regel günstiger ist als die Anschaffung neuer Anlagen. OEE beantwortet die Frage: „Wie effizient arbeiten wir, wenn wir produzieren?“ TEEP beantwortet die Frage: „Wie viel mehr könnten wir aus unseren bestehenden Anlagen herausholen?“
Worauf Sie bei OEE-Software achten sollten
Der Markt reicht von Überwachungssystemen für einzelne Maschinen bis hin zu kompletten MES-Plattformen. Folgende Kriterien unterscheiden Systeme, die das Verhalten verändern, von Systemen, die Berichte erstellen, die niemand liest.
Datenerfassung und Genauigkeit
- Automatisierte Datenerfassung. Wenn Bediener die Ausfallzeiten am Schichtende manuell erfassen müssen, sind die Daten unvollständig und müssen nachträglich korrigiert werden. Erfassen Sie die Daten von SPSen, Zählern oder Sensoren, sofern die Anlage dies zulässt.
- Ausfallursachencodes zum Zeitpunkt des Stopps. Ein Stopp ohne Grundcode ist eine Zahl, auf die man nicht reagieren kann. Die Liste der Gründe sollte kurz, sich gegenseitig ausschließend und von den Nutzern selbst definiert sein.
- Geringfügige Stoppbehebung. Fragen Sie nach der minimalen erkennbaren Stoppdauer. Systeme, die Stopps nur über fünf Minuten protokollieren, verschleiern systematisch Ihren größten Leistungsverlust.
- Eine nachvollziehbare, dokumentierte OEE-Definition. Sie sollten genau sehen können, was das System als geplante Produktionszeit ansetzt. Wenn Sie das nicht können, können Sie die Zahl nicht verteidigen.
- Segmentierung. OEE nach Linie, Schicht, Produkt und Anlage. Ein Werksdurchschnitt verschleiert alle relevanten Faktoren.
Berichterstattung, Integration und Transparenz auf der Produktionsfläche
- Integration mit der Wartung. Ein durch einen Geräteausfall verursachter Ausfall sollte in der Lage sein, eine entsprechende Meldung zu generieren oder mit einer solchen zu verknüpfen. ArbeitsauftragVerlust und Wiedergutmachung sind also in derselben Akte festgehalten.
- Eine dokumentierte API. OEE-Daten sind besonders wertvoll, wenn sie mit Wartungshistorie, Teileverbrauch und Anlagenkosten verknüpft werden können. Dies erfordert einen offenen Integrationspfad.
- Bedienerseitige Anzeigen. Diejenigen, die die Gesamtanlageneffektivität (OEE) in Echtzeit beeinflussen können, sind die Mitarbeiter in der Produktion. Ein Dashboard, das nur dem Management zugänglich ist, wird die Kennzahl nicht verändern.
Eine Frage, die man jedem Anbieter stellen sollte: „Zeigen Sie mir genau, wie Ihr System die geplante Produktionszeit definiert, und nennen Sie mir den kleinsten Stopp, den Sie erkennen können.“ Die Antworten auf diese beiden Fragen entscheiden darüber, ob Ihre OEE-Kennzahl mit der anderer vergleichbar ist – oder mit Ihrer eigenen in sechs Monaten.
Wo OEE-Software und ein CMMS aufeinandertreffen
OEE-Software und ein CMMS Beantworten Sie unterschiedliche Hälften derselben Frage. Die Gesamtanlageneffektivitätsmessung (OEE) zeigt Ihnen an, dass Sie letzten Dienstag aufgrund eines Geräteausfalls auf Linie 3 41 Minuten Produktionszeit verloren haben. Ein computergestütztes Anlagenmanagementsystem (CMMS) zeigt Ihnen an, was ausgefallen ist, warum, wer die Reparatur durchgeführt hat, welches Ersatzteil verwendet wurde, wie lange die Reparatur gedauert hat und ob das betreffende Anlagenteil in diesem Quartal bereits viermal auf dieselbe Weise ausgefallen ist.
Keines der beiden Systeme ist für sich allein vollständig. Ein OEE-System ohne Wartungshistorie liefert Ihnen einen Verlust, den Sie nicht diagnostizieren können. Ein Wartungssystem ohne Produktionsdaten liefert Ihnen einen Reparaturbericht ohne Angabe der Produktionsauswirkungen des Ausfalls.
Welchen Beitrag die Instandhaltungsseite zur Gesamtanlageneffektivität (OEE) leistet
- Ausfallhistorie nach Anlage. Wiederkehrende Geräteausfälle stellen einen Verfügbarkeitsverlust mit einer bestimmten Ursache dar, und diese Ursache wird im Arbeitsauftrag dokumentiert.
- PM-Konformität. Ein rückläufiges PM-Konformitätsrate Üblicherweise zeigt sich dies erst Wochen später als Verfügbarkeitsverlust. Es handelt sich um einen Frühindikator für die Gesamtanlageneffektivität (OEE).
- MTBF und MTTR. Die mittlere Betriebsdauer zwischen Ausfällen (MTBF) gibt an, wie häufig Verfügbarkeitsverluste auftreten; die mittlere Reparaturdauer (MTTR) gibt an, wie lange ein einzelnes Ereignis dauert. Beide Werte werden anhand von Arbeitsauftragsdaten berechnet.
- Ersatzteilverfügbarkeit. Eine Reparatur, bei der auf ein Ersatzteil gewartet wird, verlängert einen kurzen Stopp erheblich. Teilebestand An kritische Anlagen ist eine Verfügbarkeitskontrolle gekoppelt.
- Ausfalldauer und Wartungskosten pro Anlage. Wie lange jeder Stillstand dauerte und wie hoch die Reparaturkosten für Arbeitsleistung und Ersatzteile waren. Dadurch lässt sich ein Verfügbarkeitsausfall in eine Zahl umrechnen, die ein Werksleiter gegen einen Investitionsantrag abwägen kann.
In den meisten Werken ist es üblich, dass die OEE- oder MES-Ebene den Maschinenzustand und die Zählerstände erfasst, während das CMMS die Wartungsmaßnahmen und die Anlagenhistorie verwaltet. Beide Systeme sind über eine API miteinander verbunden. So lässt sich ein Verfügbarkeitsverlust einer bestimmten Anlage, einem bestimmten Fehlermodus und einer bestimmten Reparatur zuordnen.
Wie eWorkOrders Unterstützt die Verbesserung der Gesamtanlageneffektivität (OEE).
eWorkOrders Es handelt sich um ein CMMS, nicht um ein MES oder eine Maschinendatenplattform, daher berechnet es die Gesamtanlageneffektivität (OEE) nicht selbst. Stattdessen unterstützt es Instandhaltungsteams bei der Verbesserung der Instandhaltungsfaktoren, die die OEE beeinflussen, darunter Anlagenverfügbarkeit, Ausfallzeiten und wiederkehrende Anlagenprobleme. eWorkOrders kann sich auch mit anderen Systemen verbinden, die Produktionsdaten erfassen, und so den Wartungsteams helfen, auf Probleme zu reagieren, die die Maschinenleistung beeinträchtigen.
Was eWorkOrders Covers
- Planung der vorbeugenden Wartung. PM-Programme, die Geräteausfälle reduzieren – die erste der sechs größten Verlustursachen. Siehe vorbeugende Wartung.
- Arbeitsauftragsverwaltung. Alle Ausfälle, Reparaturmaßnahmen, Arbeitsstunden und Ausfallzeiten werden für das jeweilige Anlagegut erfasst. Siehe Arbeitsauftragsverwaltung.
- Anlagenhistorie. Eine dauerhafte Aufzeichnung pro Anlage ermöglicht die Analyse wiederholter Ausfälle. Siehe Vermögensverwaltung.
- Ausfallzeiten und Wartungskosten. Die Dauer jedes Stillstands und die Reparaturkosten (Arbeitsaufwand, Ersatzteile und Fremdleistungen) wurden für das jeweilige Anlagegut erfasst. Dies ist die Instandhaltungsseite eines Verfügbarkeitsausfalls, ausgedrückt in Zahlen, die die Grundlage für die Begründung eines Reparatur- oder Ersatzantrags bzw. eines Kapitalantrags bilden.
- Zählerstände. PM-Aufgaben werden anhand der Laufzeit, der Zyklusanzahl oder der Nutzung anstatt des Kalenders ausgelöst. Siehe Zählerstände.
- Ersatzteilbestand. Nachbestellpunkte und die Verknüpfung von Teilen mit Anlagen sorgen dafür, dass eine dringende Reparatur nicht ungenutzt im Lager liegt. Siehe Ersatzteilbestand.
- KPI-Dashboards. MTBF, MTTR, PM-Compliance, Auftragsrückstand und Notfallauftragsquote – die Wartungskennzahlen, die einem Verfügbarkeitstrend zugrunde liegen. Siehe Dashboards und KPIs.
- Dokumentierte API. Vernetzen Sie Produktions-, Sensor- und Anlagenautomatisierungssysteme, um Ausfallzeiten und Wartungsprotokolle zusammenzuführen. Siehe System-Integration.
eWorkOrders Es ist browserbasiert und läuft auf Desktop-Computern, Tablets und Smartphones, ohne dass eine App installiert werden muss. So können die Techniker die Arbeiten direkt an den Geräten abschließen, anstatt an einem Schreibtisch – was dafür sorgt, dass die Ausfallzeitdauer genau und nicht nur geschätzt wird.
Ein Hinweis dazu, wo die OEE-Berechnung stattfindet
Zwischen benutzerdefinierten Feldern, Zählerständen, der API und benutzerdefinierten Berichten sind die Bausteine vorhanden, um Produktionswerte zu speichern. eWorkOrders Wenn ein Unternehmen alle Daten an einem Ort speichern möchte, ist dies in der Praxis selten sinnvoll. Produktionssysteme erfassen Maschinenzustand und Teileanzahl in der für die Gesamtanlageneffektivität (OEE) erforderlichen Auflösung, während Instandhaltungssysteme Ausfallursachen, Reparaturhistorie und Teileverbrauch erfassen. Für die meisten Teams ist es sinnvoller, die OEE-Berechnung dort durchzuführen, wo die Produktionsdaten entstehen, und beides zu integrieren. So lässt sich ein Verfügbarkeitsverlust dem Anlagenteil, dem Ausfallmodus und der darauf folgenden Reparatur zuordnen. Wenn diese Verknüpfung sinnvoll ist, sollte man dies mit beiden Anbietern besprechen, bevor man sich für einen der beiden Ansätze entscheidet.
Kontrollieren Sie den Wartungsanteil Ihrer Gesamtanlageneffektivität (OEE).
Geräteausfälle und Geschwindigkeitsreduzierungen führen zu Wartungsverlusten. eWorkOrders Bietet Ihrem Team eine zentrale Plattform für die Verwaltung von vorbeugender Wartung, Arbeitsaufträgen, Anlagenhistorie und Ersatzteilen – so lassen sich Ausfallursachen ermitteln und beheben. Bewertet mit 4.9 Sternen auf Capterra und G2. Seit über 30 Jahren im Dienste von Wartungsteams.
Häufig gestellte Fragen
Was ist OEE-Software?
OEE-Software erfasst Produktionsdaten von Anlagen und berechnet die Gesamtanlageneffektivität (OEE) – den Anteil der geplanten Produktionszeit, der tatsächlich produktiv genutzt wird. Sie multipliziert Verfügbarkeit, Leistung und Qualität und unterteilt das Ergebnis in Verlustkategorien, sodass Teams erkennen können, welche Verluste den größten Durchsatzverlust verursachen.
Wie wird die Gesamtanlageneffektivität (OEE) berechnet?
OEE = Verfügbarkeit × Leistung × Qualität. Die Verfügbarkeit ergibt sich aus der Laufzeit geteilt durch die geplante Produktionszeit. Die Leistung ergibt sich aus der idealen Zykluszeit multipliziert mit der Gesamtstückzahl, geteilt durch die Laufzeit. Die Qualität ergibt sich aus der Gutteilanzahl geteilt durch die Gesamtstückzahl. Eine kürzere Alternative ist die Gutteilanzahl multipliziert mit der idealen Zykluszeit, geteilt durch die geplante Produktionszeit – diese liefert jedoch keine Aufschlüsselung der Ausschussmengen.
Was ist ein guter OEE-Wert?
Der vielzitierte Weltklasse-Benchmark für die diskrete Fertigung liegt bei 85 %, bestehend aus 90 % Verfügbarkeit, 95 % Leistung und 99 % Qualität. Die meisten Hersteller erreichen Werte um die 60 %. Dies sind allgemeine Richtwerte, keine Standards – die erreichbare Gesamtanlageneffektivität (OEE) variiert erheblich je nach Prozess, Produktmix und Umrüsthäufigkeit. Daher sind Ihre eigenen Ausgangswerte und Trends wichtiger als der Benchmark.
Was sind die sechs größten Verluste bei der Gesamtanlageneffektivität (OEE)?
Anlagenausfälle und Rüst- oder Justierungsarbeiten verringern die Verfügbarkeit. Leerlauf, kleinere Stillstände und reduzierte Drehzahlen mindern die Leistung. Prozessfehler und geringere Ausbeute beeinträchtigen die Qualität. Durch diese Kategorisierung der Verluste wird aus dem OEE-Wert eine Rangliste der zu behebenden Probleme.
Worin besteht der Unterschied zwischen OEE und TEEP?
OEE misst den Anteil der geplanten Produktionszeit, der tatsächlich produktiv genutzt wird. TEEP misst den Anteil der gesamten Kalenderzeit, der tatsächlich produktiv genutzt wird. Er wird berechnet, indem OEE mit der Auslastung multipliziert wird, wobei die Auslastung die geplante Produktionszeit geteilt durch die Gesamtzeit ist. OEE ist eine Frage der Effizienz, TEEP eine Frage der Kapazität.
Kann ein CMMS die Gesamtanlageneffektivität (OEE) berechnen?
Ein CMMS berechnet keine Gesamtanlageneffektivität (OEE). Verfügbarkeit, Leistung und Qualität werden anhand von Produktionsdaten – Maschinenzustand, Zykluszahlen und Stückzahlen – gemessen, die ein CMMS nicht erfasst. Ein CMMS dokumentiert die Instandhaltungsmaßnahmen, die zu Verfügbarkeitsverlusten führen: Was ist ausgefallen, warum, wie lange hat die Reparatur gedauert, welche Teile wurden verbraucht und welche Kosten entstanden sind. Die meisten Betriebe kombinieren eine OEE- oder MES-Schicht, die Maschinenzustand und Stückzahlen erfasst, mit einem CMMS, das die Instandhaltungsmaßnahmen und die Anlagenhistorie verwaltet. Die Verbindung erfolgt über eine API.
Warum ist unser OEE-Wert sprunghaft angestiegen, ohne dass sich etwas geändert hat?
Die häufigste Ursache ist eine Änderung der Definition der geplanten Produktionszeit. Werden Umrüstungen, Besprechungen oder planmäßige Wartungsarbeiten nicht in die Berechnung einbezogen, erhöht sich die Gesamtanlageneffektivität (OEE) ohne operative Verbesserung. Vor einer plötzlichen Erhöhung sollte daher geprüft werden, ob sich die Definition der geplanten Produktionszeit geändert hat.
Quellen
2. Weltklasse-OEE-Benchmarks — OEE.com ·
3. Die sechs größten Verluste definiert — OEE.com ·
4. TEEP: Total Effective Equipment Performance (Gesamteffektive Anlagenleistung) — OEE.com ·
5. Evocon – Weltklasse-OEE: Branchen-Benchmarks aus mehr als 50 Ländern (über 3,500 Maschinen, Mai 2023–Juni 2024) ·
6. Seiichi Nakajima (1919–2015), Begründer der Total Productive Maintenance (TPM).
Wichtige Hinweise und Haftungsausschlüsse
Haftungsausschluss für Benchmarks: Die in diesem Artikel genannten OEE-Benchmarks, einschließlich des Weltklasse-Werts von 85 % und seiner Komponenten 90/95/99 %, sind branchenweit anerkannte Referenzwerte und keine formalen, von einer Normungsorganisation herausgegebenen Standards. Die erreichbare OEE variiert erheblich je nach Branche, Prozesstyp, Produktmix, Umrüsthäufigkeit und der Definition der geplanten Produktionszeit durch das Unternehmen. Die Zahlen dienen lediglich einem allgemeinen Vergleich und stellen weder eine Prognose noch eine Garantie oder eine Darstellung der Ergebnisse dar, die eine bestimmte Anlage erzielen wird.
Quellen von Drittanbietern: Forschungsergebnisse und Definitionen Dritter werden zu Referenzzwecken zitiert und ihren jeweiligen Herausgebern zugeordnet. Die Zitierung stellt keine Billigung dar. eWorkOrders durch diese Organisationen oder durch die Unterstützung dieser Organisationen durch eWorkOrdersDie Zahlenangaben entsprachen dem Stand zum Zeitpunkt der Veröffentlichung und können von den Herausgebern überarbeitet werden.
Inhalt dieses Artikels: Die Gesamtanlageneffektivität (OEE) ist eine Kennzahl für Produktivität und Anlageneffektivität. Sie dient nicht der Einhaltung von Sicherheits-, Umwelt- oder gesetzlichen Vorschriften und erfüllt keine Verpflichtungen gemäß OSHA, EPA, FDA oder anderen Regulierungsrichtlinien. Die Inhalte dieses Artikels stellen keine Rechts-, Regulierungs-, Finanz- oder Ingenieurberatung dar. Konsultieren Sie qualifizierte Fachleute bezüglich Ihrer spezifischen Verpflichtungen, Anlagen und Betriebsbedingungen.
Über den Autor
Janet Jaquis ist CMMS-Software-Spezialistin mit über 8 Jahren Erfahrung bei eWorkOrdersDort entwickelt sie Schulungsinhalte, technische Leitfäden und Implementierungsressourcen für Instandhaltungsmanagement-Experten. Ihre Arbeit umfasst vorbeugende Instandhaltung, Auftragsmanagement, Anlagenzuverlässigkeit, Bestandsmanagement und die Implementierung von CMMS in den Bereichen Fertigung, Gesundheitswesen, öffentliche Verwaltung, Lebensmittel- und Getränkeindustrie sowie Gebäudemanagement. Grundlage ihrer Arbeit sind Kundenfallstudien, Branchenforschung und die kontinuierliche Zusammenarbeit mit den Kunden. eWorkOrders Produktteam an.


